


المعايير الأساسية لاختيار الأسطوانات الهوائية في الأتمتة الصناعية
- الصفحة الرئيسية
- المعايير الأساسية لاختيار الأسطوانات الهوائية في الأتمتة الصناعية
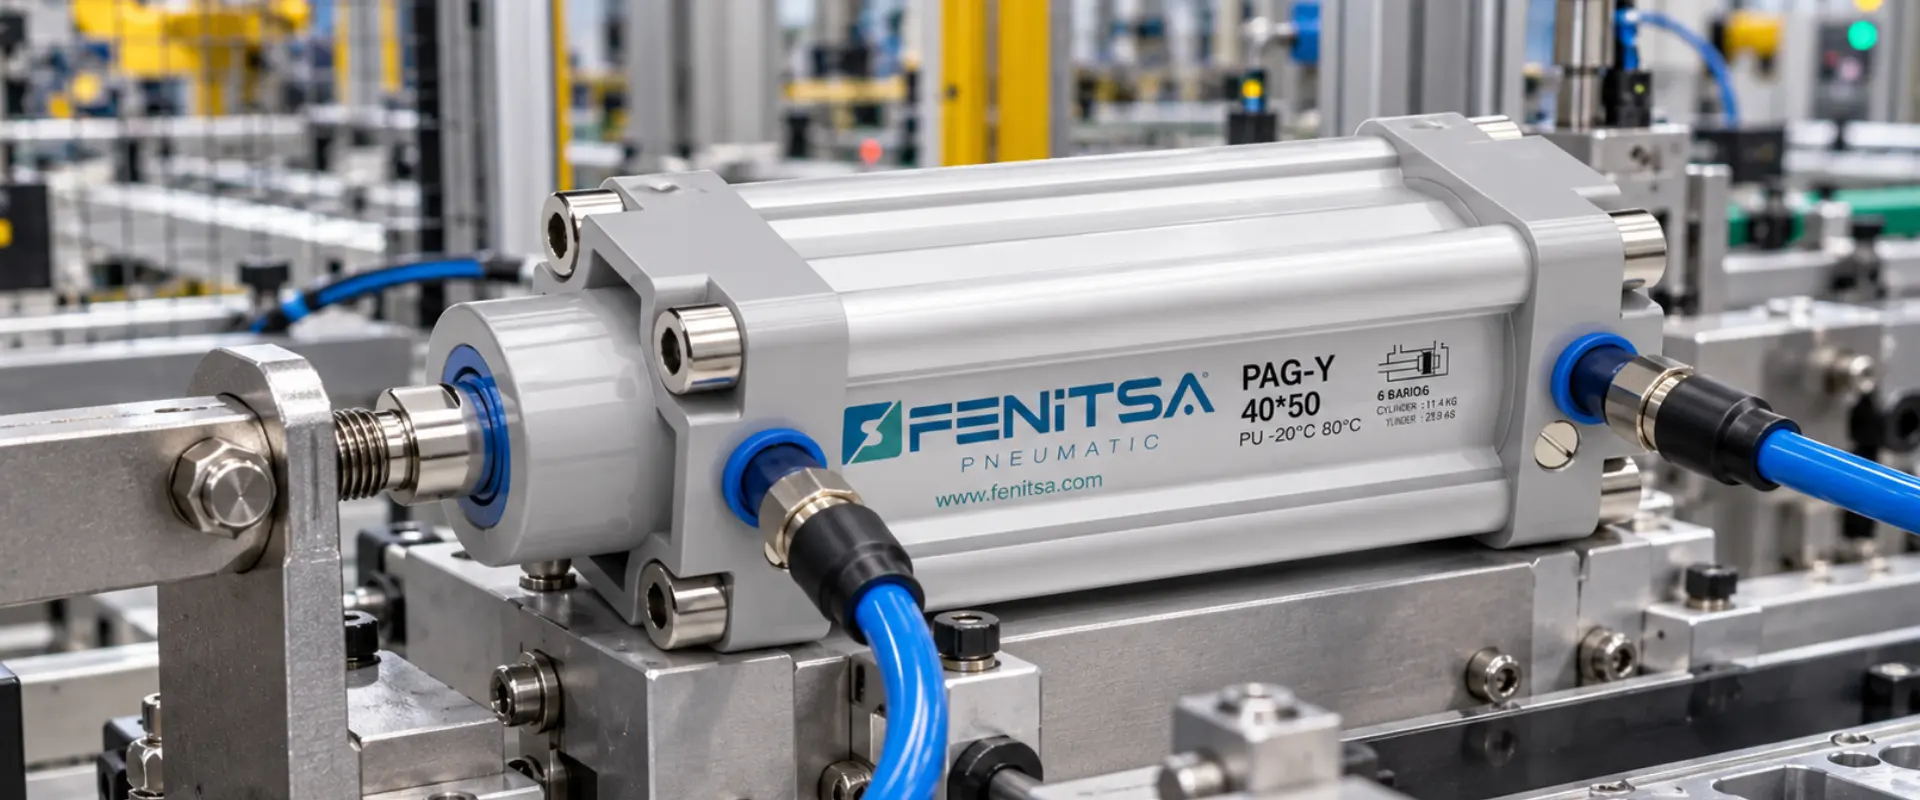
تُستخدم الأسطوانات الهوائية على نطاق واسع في أنظمة الأتمتة الصناعية لتنفيذ الحركة الخطية بسرعة وبشكل متحكم فيه وقابل للتكرار. وتدخل في مجموعة كبيرة من التطبيقات، بدءًا من آلات التعبئة وخطوط التجميع، وصولًا إلى أنظمة دفع المنتجات والتثبيت وتحديد الموضع، حيث تقوم بتحويل طاقة الهواء المضغوط إلى حركة ميكانيكية.
ومع ذلك، لا يكفي في مشاريع الأتمتة اختيار الأسطوانة الهوائية اعتمادًا فقط على طول الشوط المطلوب. بل يجب تقييم القوة التي يتعين على الأسطوانة توليدها، وضغط التشغيل، وقطر المكبس، وتكرار دورات التشغيل، وسرعة الحركة، وطريقة التركيب، والحاجة إلى الحساسات ضمن منظومة واحدة متكاملة.
وفي التطبيقات التي تكون فيها أبعاد التوصيل القياسية وسهولة دمج الأسطوانة مع الماكينة من العوامل المهمة، تبرز الأسطوانات المطابقة لمعيار ISO 15552 كخيار شائع. كما تُعد سلسلة I سلندر نيوماتيك ISO 15552 FMY التي تقدمها Fenitsa من الحلول المخصصة لتطبيقات الأتمتة الصناعية العامة، مع توفر عدة خيارات لأقطار المكابس وأطوال الأشواط.
يجب تحديد قطر المكبس وفقًا للقوة المطلوبة
تُعد القوة المطلوبة من أول العوامل التي يجب تقييمها عند اختيار الأسطوانة الهوائية.
يؤثر الهواء المضغوط على سطح المكبس فيولد حركة خطية. لذلك تعتمد القوة النظرية التي تستطيع الأسطوانة إنتاجها بشكل أساسي على ضغط النظام ومساحة المكبس الفعالة. وكلما ازداد قطر المكبس، زادت القوة النظرية الممكن الحصول عليها عند نفس ضغط التشغيل.
ولهذا السبب، قد لا يكون اختيار أصغر قطر ممكن بناءً فقط على المساحة المتاحة داخل الماكينة هو القرار الصحيح دائمًا.
فعلى سبيل المثال، إذا كان المطلوب في خط أتمتة هو دفع منتج إلى الأمام فقط، فقد تكون القوة المطلوبة منخفضة نسبيًا. أما في تطبيقات التثبيت أو الرفع أو تحريك آلية أثقل، فقد تكون هناك حاجة إلى قطر مكبس أكبر.
تتوفر سلسلة Fenitsa FMY بأقطار مكابس Ø32 وØ40 وØ50 وØ63 وØ80 وØ100 مم. وتوضح صفحة المنتج بشكل منفصل قوى الدفع والسحب للأقطار المختلفة عند ضغط تشغيل يبلغ 6 بار.
ومن المهم هنا معرفة أن قوة الدفع وقوة السحب ليستا متساويتين.
أثناء حركة رجوع الأسطوانة، تقل المساحة الفعالة للمكبس بسبب المساحة التي يشغلها قضيب المكبس. لذلك تكون قوة السحب في الأسطوانة الهوائية مزدوجة الفعل عادة أقل من قوة الدفع في ظروف التشغيل نفسها.
وفي التطبيقات التي تتعامل فيها الماكينة مع حمل في الاتجاهين الأمامي والخلفي، لا ينبغي إجراء الحسابات اعتمادًا فقط على اتجاه الدفع.
كما يجب الانتباه إلى أن القوة النظرية قد تختلف عن القوة الفعلية المتاحة في ظروف التشغيل الحقيقية. فقد تؤثر خسائر الضغط في خطوط الهواء والاحتكاك وسرعة الحركة والمقاومات الميكانيكية في أداء النظام الفعلي. ولهذا السبب، يجب أخذ جميع ظروف تشغيل التطبيق في الاعتبار عند تحديد قطر الأسطوانة.
طول الشوط لا يعني فقط مسافة الحركة
يشير طول شوط الأسطوانة الهوائية إلى المسافة الخطية التي يقطعها قضيب المكبس. إلا أن اختيار طول الشوط لا ينبغي أن يقتصر فقط على السؤال: «ما المسافة التي يجب أن تتحركها القطعة؟»
بل يجب أيضًا مراعاة مساحة التركيب المتاحة داخل الماكينة.
يجب أن تتلاءم الأسطوانة مع الماكينة عندما تكون في وضع الانكماش الكامل، وألا تصطدم بالأجزاء الميكانيكية المحيطة عندما تكون في وضع التمدد الكامل. وتزداد أهمية الحفاظ على المحاذاة الصحيحة لقضيب المكبس طوال الحركة، خاصة في التطبيقات ذات الأشواط الطويلة.
إلى جانب خيارات الأشواط القياسية، يمكن تصنيع سلسلة Fenitsa FMY بأطوال شوط مختلفة حسب متطلبات التطبيق. وقد تكون هذه الميزة مهمة في المشاريع التي لا تتوافق فيها الأبعاد القياسية بشكل كامل مع تصميم الماكينة.
ومع ذلك، فإن اختيار أطول شوط ممكن لا يمثل دائمًا الحل الأفضل.
إذا تعرض قضيب المكبس لأحمال جانبية أثناء العمل في تطبيقات ذات شوط طويل، فقد تتولد قوى غير مرغوبة على عناصر التوجيه وعلى قضيب المكبس نفسه. لذلك يجب أن تعمل الأسطوانة بمحاذاة محورية قدر الإمكان.
إذا كانت حركة الماكينة غير خطية بالكامل أو كان زاوية التوصيل تتغير أثناء التشغيل، فيجب دراسة استخدام مفاصل وعناصر تثبيت مناسبة.
كما يؤثر طول الشوط على زمن الدورة. فإذا كان من الضروري تشغيل أسطوانة ذات مسافة حركة طويلة بتردد دورات مرتفع، فيجب أن تكون كمية تدفق الهواء وسعة الصمامات وأقطار خطوط الهواء مناسبة لذلك أيضًا.
وبالتالي، يجب تقييم طول الشوط ليس كمعامل منفصل للأسطوانة، بل كجزء متكامل من النظام الهوائي بالكامل.
لماذا تُعد سرعة الحركة والتخميد واختيار الحساسات عوامل مهمة؟
في الأتمتة الصناعية، لا يكفي أن تنتقل الأسطوانة الهوائية من نقطة إلى أخرى فقط. فسرعة الحركة والطريقة التي يتوقف بها المكبس عند نهاية الشوط تؤثران أيضًا بشكل مباشر في جودة تشغيل الماكينة.
وخاصة في خطوط الإنتاج عالية السرعة، قد يصل المكبس إلى نهاية الشوط بسرعة مرتفعة ويصطدم بغطاء الأسطوانة، مما يؤدي إلى حدوث صدمة ميكانيكية. ومع تكرار هذه الحالة باستمرار، يمكن أن تزداد الأحمال الواقعة على الأسطوانة والآلية المتصلة بها مع مرور الوقت.
ولهذا السبب تكتسب أنظمة التخميد أهمية كبيرة.
تتضمن خصائص سلسلة Fenitsa FMY نظام تخميد قابلًا للضبط. ويساعد هذا النظام على إتمام حركة المكبس بطريقة أكثر تحكمًا عند اقترابه من نهاية الشوط.
لكن التخميد وحده لا يُعد نظامًا كاملًا للتحكم في السرعة.
فالصمامات وعناصر التحكم في التدفق وأقطار الخراطيم وإعدادات الضغط المستخدمة في الدائرة الهوائية تؤثر مباشرة في سرعة الحركة. ولكي تحقق الماكينة زمن الدورة المطلوب، يجب تحديد أبعاد الأسطوانة وعناصر الدائرة الهوائية الأخرى بشكل متكامل.
ومن العوامل المهمة الأخرى في أنظمة الأتمتة استخدام الحساسات.
في الماكينات التي يتم التحكم فيها بواسطة PLC، قد يحتاج نظام التحكم إلى معرفة ما إذا كان المكبس قد وصل إلى وضع التمدد أو الرجوع. وفي الأسطوانات المزودة بمكبس مغناطيسي، يمكن استخدام حساسات مناسبة لاكتشاف موضع المكبس.
ويمكن استخدام هذه المعلومات لبدء الحركة التالية للماكينة، أو التحقق من اكتمال الدورة، أو التحكم في تسلسل عملية الأتمتة.
وبما أن سلسلة Fenitsa FMY تتوفر بمكبس مغناطيسي ومجاري مخصصة للحساسات، فيمكن أخذ هذه الميزة في الاعتبار أثناء مرحلة المشروع في التطبيقات التي تتطلب نقل معلومات الموضع إلى نظام الأتمتة.
يساعد تحديد الحاجة إلى الحساسات في مرحلة التصميم الأولى، بدلًا من التفكير فيها بعد اكتمال الماكينة، على تسهيل التكامل الكهربائي والميكانيكي.
يجب عدم إهمال التركيب وبيئة التشغيل وجودة الهواء
حتى عند تحديد قطر المكبس وطول الشوط بشكل صحيح، يمكن أن يؤثر التركيب غير المناسب سلبًا في العمر التشغيلي للأسطوانة الهوائية.
تتمثل الوظيفة الأساسية للأسطوانة في إنتاج حركة خطية محورية. ويمكن أن يؤدي تعرض قضيب المكبس بشكل مستمر لقوى جانبية إلى زيادة الأحمال غير الضرورية على القضيب وعناصر التوجيه ومكونات الإحكام.
ولهذا السبب، يجب تحديد طريقة تثبيت الأسطوانة على الماكينة منذ مرحلة التصميم.
يمكن استخدام قواعد التثبيت، أو الوصلات ذات الفلانشات، أو وصلات الشوكة، أو الأنظمة المفصلية وفقًا لهندسة الماكينة. فقد لا يحتاج النظام الثابت الذي يعمل بحركة خطية تمامًا إلى نفس طريقة التثبيت التي يحتاجها نظام تتغير زاويته أثناء التشغيل.
كما تُعد بيئة التشغيل جزءًا مهمًا من عملية الاختيار.
في مناطق الإنتاج التي تتعرض للغبار أو الرطوبة أو تغيرات درجات الحرارة، يجب تقييم مدى ملاءمة عناصر الإحكام والبنية العامة للأسطوانة لهذه الظروف البيئية.
كما تؤثر جودة الهواء المضغوط مباشرة في أداء النظام الهوائي. وتوضح صفحة منتج Fenitsa FMY أن الأسطوانة تعمل باستخدام هواء مرشح ومزيّت. لذلك لا ينبغي النظر إلى معدات تجهيز الهواء باعتبارها مجرد مكونات مساعدة، بل بوصفها عناصر مهمة تساهم في استمرارية واستقرار تشغيل النظام.
بالنسبة لمجموعة Fenitsa FMY بأقطار Ø32–Ø100، تشير صفحة المنتج إلى نطاق ضغط تشغيل بين 1.5 و10 بار. ومع ذلك، لا يعني ذلك أن الماكينة يجب أن تعمل باستمرار عند أعلى ضغط ممكن. بل يجب تحديد الضغط المطلوب وفقًا للقوة اللازمة وقطر الأسطوانة وتصميم النظام الهوائي بالكامل.
وفي النهاية، لا يعتمد الاختيار الصحيح للأسطوانة الهوائية في الأتمتة الصناعية على قيمة تقنية واحدة فقط. فيجب تحديد قطر المكبس وفقًا للقوة المطلوبة، وطول الشوط وفقًا لمسافة الحركة الفعلية، ونوع التركيب وفقًا للهندسة الميكانيكية، ونظام الحساسات وفقًا لمتطلبات الأتمتة.
وعند إدراج سرعة الحركة وتكرار الدورات والتخميد وبيئة التشغيل وجودة الهواء المضغوط ضمن عملية الاختيار، يصبح من الممكن تصميم النظام بشكل أكثر توازنًا.
وخاصة في ماكينات الإنتاج التي تعمل بدورات متكررة، فإن النظر إلى الأسطوانة باعتبارها عنصر حركة متكاملًا ضمن نظام الأتمتة، وليس مجرد مكون يُحدد بـ«القطر × الشوط»، يشكل أساس الاختيار الصحيح للأسطوانة الهوائية.
