

 Türkçe
 English
 Русский
 العربية
Cómo se fabrica un cilindro hidráulico paso a paso
Un cilindro hidráulico se fabrica en nueve etapas: cálculo, selección de materiales, bruñido del tubo, mecanizado y cromado del vástago, tapas y pistón, soldadura, montaje de juntas, prueba de presión y pintura. Cada etapa decide cuánto tiempo aguantará la presión sin fugas.
Esta guía sigue el recorrido de un cilindro Fenitsa por la planta, donde fundición, mecanizado CNC, procesos robotizados, pintura, montaje y control de calidad son propios.
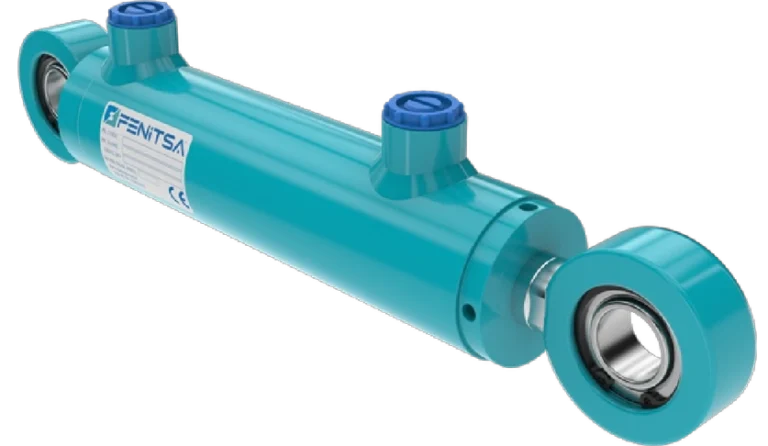
Las 9 etapas de fabricación
- Diseño y cálculo — diámetro, vástago y carrera según la carga, la presión y el pandeo.
- Materiales — tubo bruñido St52BK+S, vástago de acero Ck45, juntas NBR o Viton.
- Tubo — se corta a medida y se bruñe el interior para la junta del pistón.
- Vástago — torneado, rectificado a tolerancia f7 y cromo duro (≥ 20 µm).
- Tapas, pistón y casquillos — mecanizados en tornos y centros CNC.
- Soldadura — fondo y tomas en los cilindros soldados; la serie FDH lleva tapas con brida atornilladas al tubo.
- Montaje de juntas — juntas de pistón y vástago, rascadores y juntas tóricas en zona limpia.
- Prueba de presión — cada cilindro se prueba contra fugas internas y externas; la serie FDH a 240 bar para 160 bar de trabajo.
- Pintura y protección — imprimación, acabado, tapones en las tomas y protección del vástago.
Valores críticos
| Elemento | Valor |
|---|---|
| Tubo | Acero St52BK+S bruñido |
| Vástago | Ck45, cromo duro ≥ 20 µm, f7 |
| Presión de trabajo / prueba | 160 / 240 bar (opción 250 bar) |
| Diámetros | Ø40–Ø200 mm |
| Carrera máx. | 5.000 mm |
| Temperatura | −20 °C a +80 °C (juntas especiales −30 °C a +200 °C) |
Ejemplo: cilindro para 10 toneladas
Diámetro necesario D = √(4F / πp). Para 10 t a 160 bar el mínimo es Ø88,3 mm, así que se elige el diámetro de catálogo Ø100 mm, que da 12,8 t. Después se comprueba el pandeo del vástago (Ø56 u Ø70 mm) según la carrera. Tablas completas en cilindro hidráulico de 10 toneladas.
Errores frecuentes de fabricación
- Tubo sin bruñir: la junta del pistón se desgasta en semanas.
- Cromo delgado o vástago sin rectificar: picaduras y fugas por el vástago.
- Sin cálculo de pandeo en carreras largas: el vástago se dobla con la primera carga completa.
- Sin prueba de presión: la fuga interna aparece ya en la máquina.
Preguntas frecuentes
¿De qué material se fabrica un cilindro hidráulico?
Tubo de acero St52BK+S bruñido, vástago de acero Ck45 con cromo duro de al menos 20 µm y juntas NBR o Viton para altas temperaturas.
¿Por qué se bruñe el tubo?
El bruñido da la precisión y el acabado que necesita la junta del pistón. Un tubo rugoso corta la junta y provoca fuga interna.
¿Por qué se croma el vástago?
El cromo duro protege contra la corrosión y el desgaste y ofrece una superficie lisa a la junta del vástago.
¿Cómo se prueba un cilindro hidráulico?
Se presuriza en banco y se comprueban fugas internas y externas; en la serie FDH la presión de prueba es 240 bar.
Envíenos los datos de su cilindro
Diámetro de pistón y vástago, carrera, presión de trabajo, fijaciones y cantidad, o un plano o foto del cilindro que quiere reemplazar. Nuestros ingenieros le envían una propuesta técnica y el presupuesto.
Páginas relacionadas
Cilindros hidráulicos
Todas las series
Serie FDH
Ø40–Ø200
Juntas de cilindro hidráulico
Tipos y prueba de fugas
Calculadora de cilindro
Diámetro, presión y fuerza