

 English
 Русский
 Español
 العربية
Hidrolik Piston Üretimi: Adım Adım Nasıl Yapılır?
Bir hidrolik piston (silindir) nasıl üretilir? Bu rehberde malzeme seçiminden basınç testine kadar tüm imalat aşamalarını, kritik toleransları ve her adımda neyin kontrol edildiğini sahadaki sırasıyla anlatıyoruz.
Anlatılanlar Fenitsa’nın Konya’daki fabrikasında 1979’dan bu yana uyguladığı üretim sürecine dayanıyor.
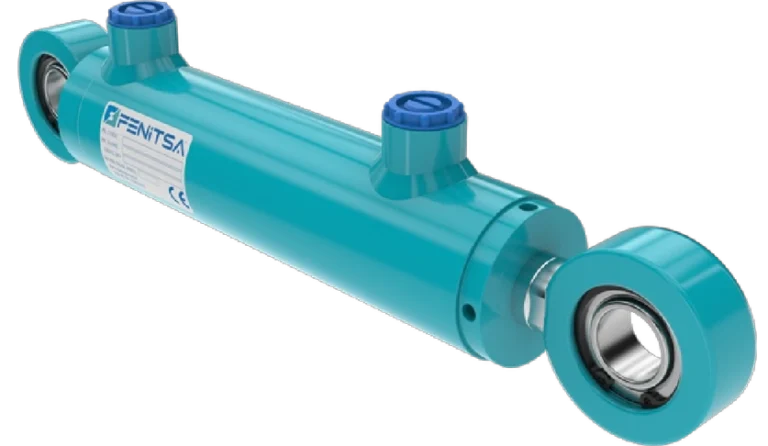
Hidrolik Piston Üretimi Kısaca
Sahada “hidrolik piston” denilen ürün aslında hidrolik silindirin tamamıdır: iç yüzeyi honlanmış bir çelik boru, içinde hareket eden piston, pistona bağlı krom kaplı mil, iki uçta kapaklar, keçe takımı ve bağlantı elemanları. Üretim bu parçaların ayrı ayrı hassas işlenmesi, temiz ortamda birleştirilmesi ve basınç altında test edilmesinden oluşur.
Aşağıdaki dokuz adım, standart bir çift etkili hidrolik silindirin üretim sırasını gösterir. Parçaların ve malzemelerin tanımları için hidrolik silindir parçaları, çalışma prensibi için hidrolik silindir nedir rehberlerine bakabilirsiniz.
Hidrolik Piston Nasıl Yapılır? 9 Üretim Adımı
Çizimden sevkiyata üretim sırası.
- 1
Tasarım ve hesap
Gerekli kuvvet ve çalışma basıncından piston çapı, uzun stroklarda burkulma hesabından mil çapı bulunur. Bağlantı tipi, port konumu, yastıklama ve keçe paketi belirlenerek ölçülü üretim çizimi hazırlanır.
- 2
Malzeme seçimi
Gövde için iç yüzeyi honlanmış St52 (E355) dikişsiz boru, mil için sert krom kaplı Ck45 çelik, keçeler için sıcaklık ve yağ tipine uygun paket seçilir. Malzeme seçimi silindirin basınç dayanımını ve ömrünü doğrudan belirler.
- 3
Boru hazırlığı
Honlu boru çizim boyuna kesilir, uçları kapak ve kaynak bağlantısına göre işlenir. İç yüzeyin çizilmemesi için boru boyunca korunur.
- 4
Milin işlenmesi
Krom kaplı mil boyuna kesilir; mil ucu dişi, piston bağlantısı ve kanallar tornada açılır. Krom yüzeyin zarar görmemesi için işleme sırasında koruma kullanılır.
- 5
Kapak, piston ve burçların imalatı
Ön ve arka kapak, piston ve kılavuz burcu CNC torna ve işleme merkezlerinde işlenir; tekrarlı parçalarda robotlu hücreler kullanılır. Keçe yuvalarının ölçü ve yüzey kalitesi bu aşamada kontrol edilir.
- 6
Kaynak
Kaynaklı gövdeli silindirlerde (ör. THS serisi) arka kapak, bağlantı kulakları ve port nipelleri gövdeye kaynatılır. Kaynak, basınç altında çalışan bir bölge olduğu için nüfuziyet ve çarpılma kontrolü önemlidir.
- 7
Keçe montajı ve montaj
Parçalar temizlenir, keçeler temiz ortamda ve uygun aparatlarla takılır. Rotlu silindirlerde bağlantı çubukları tork değerinde sıkılır, vidalı kapaklarda kilitleme yapılır.
- 8
Basınç ve sızdırmazlık testi
Silindir test ünitesinde tam strok çalıştırılır, test basıncında bekletilir; mil keçesinden dış kaçak ve pistondan iç kaçak kontrol edilir.
- 9
Boya, koruma ve sevkiyat
Astar ve son kat boya yapılır, portlar tapalanır, krom mil korunur ve silindir taşıma şekline uygun ambalajlanır.
Kritik Ölçü ve Yüzey Değerleri
Keçe ömrünü ve sızdırmazlığı belirleyen değerler.
| Parça | Kontrol edilen özellik | Tipik değer / not |
|---|---|---|
| Silindir borusu | İç çap toleransı ve yüzey pürüzlülüğü | Honlanmış yüzey; H8–H9 sınıfı çap toleransı yaygındır |
| Piston mili | Çap toleransı, krom kalınlığı | f7 tolerans, en az 20 µm sert krom (Fenitsa standardı) |
| Keçe yuvaları | Kanal ölçüsü ve yüzey kalitesi | Keçe üreticisinin kataloğundaki değerlere göre |
| Kaynak dikişleri | Nüfuziyet, gözenek, çarpılma | Basınç testinde kaçak olmamalı |
| Montaj | Tork, eksenellik, temizlik | Rot çubukları çapraz sırayla tork değerinde sıkılır |
| Test | Test basıncı ve bekleme | 160 bar seri için 240 bar test basıncı |
Tablodaki çap toleransı ve yüzey değerleri sektörde yaygın kullanılan tipik değerlerdir; her projede keçe üreticisinin önerileri ve çizimdeki değerler esas alınır.
Malzeme Seçimi Neden Bu Kadar Önemli?
Honlu St52 boru
Yüksek akma dayanımı basınca karşı güvenli et kalınlığı sağlar; honlu iç yüzey keçenin sızdırmazlığını ve ömrünü belirler.
Krom kaplı Ck45 mil
Sertleştirilebilir karbon çeliği; krom kaplama aşınma ve korozyon direnci ile düşük sürtünme sağlar.
Keçe paketi
Standart uygulamada −20/+80 °C, yüksek sıcaklıkta +200 °C’ye kadar paketler kullanılır; yanlış keçe erken sızıntının en sık nedenidir.
Bağlantı elemanları
Mafsal, rotil, flanş ve muylu; yükü silindire eksenel aktarmalı, yan yük yaratmamalıdır.
Örnek: 10 Ton Kaldıracak Silindir Nasıl Boyutlandırılır?
Tasarım adımının sayılarla gösterimi.
Silindir Tipine Göre Üretim Farkları
Aynı temel adımlar, farklı gövde yapıları.
| Tip | Üretimdeki fark | Tipik kullanım |
|---|---|---|
| Rotlu (bağlantı çubuklu) | Kapaklar dışarıdan geçen çelik çubuklarla sıkılır; kaynak yoktur, sökülüp keçe değiştirmek kolaydır | Endüstriyel makineler, presler, otomasyon |
| Kaynaklı gövdeli | Arka kapak ve bağlantı kulakları gövdeye kaynatılır; kaynak kalitesi ve çarpılma kontrolü kritiktir | Tarım ve mobil makineler, dar montaj alanları |
| Ağır hizmet (değirmen tipi) | Flanşlı kapaklar cıvatayla bağlanır, kalın cidarlı boru kullanılır | Darbe yükü, ağır sanayi, maden |
| Teleskopik | İç içe kademeler ayrı ayrı işlenir; kademe sızdırmazlığı ve kılavuzlama ek işçilik gerektirir | Damper, platform, kısa gövdeden uzun strok |
| Çift milli / tandem | Mil iki kapaktan da çıkar veya iki piston arka arkaya bağlanır; eksenellik hassasiyeti artar | Senkron hareket, iki yönde eşit hız |
Seri seçimi için FDH, KHS, THS ve teleskopik ürün sayfalarına bakabilirsiniz.
Kalite Kontrol Noktaları
Bir hidrolik silindir sevk edilmeden önce kontrol edilenler.
- Giriş kontrolüBoru ve mil malzemesinin ölçü ve yüzey kalitesi, krom kalınlığı.
- Ara kontrolKeçe yuvaları, dişler ve bağlantı ölçüleri CNC işleme sonrası ölçülür.
- Kaynak kontrolüKaynaklı gövdelerde dikiş kalitesi ve eksen sapması.
- Montaj kontrolüTemizlik, keçe yönü, tork değerleri ve serbest hareket.
- Basınç testiTest basıncında bekleme, iç ve dış kaçak kontrolü.
- Son kontrolKapalı boy, strok, port konumu ve bağlantı ölçülerinin çizime uygunluğu; boya ve koruma.
Hidrolik Piston Yapımında Sık Yapılan Hatalar
- Burkulma hesabı yapmamakUzun stroklu silindirde ince mil, yük altında eğilir ve keçeleri bozar.
- Yan yükü yok saymakEksen kaçıklığı burç ve keçelerin tek taraflı aşınmasına yol açar; mafsallı bağlantı kullanılmalıdır.
- Kirli montajMontaj sırasında giren talaş ve toz, honlu yüzeyi ve keçeleri kısa sürede çizer.
- Yanlış keçe malzemesiSıcaklığa veya yağ tipine uygun olmayan keçe sertleşir ya da şişer.
- Test yapmadan sevkBasınç testinden geçmeyen silindirdeki kaçak ancak makinede ortaya çıkar.
Üretimden Sonra: Silindir Ömrünü Uzatan Kullanım Önerileri
- Temiz yağHidrolik yağı ve filtreleri periyodunda değiştirin; kirli yağ honlu yüzeyi ve keçeleri çizer.
- İlk çalıştırmada havayı alınSilindiri düşük basınçta birkaç kez tam strok çalıştırarak içerideki havayı boşaltın.
- Eksenel bağlantıSilindiri yan yük almayacak şekilde bağlayın; gerekiyorsa mafsallı bağlantı kullanın.
- Mili koruyunKaynak çapağı, darbe ve boya krom mile zarar verir; açık alanda körük veya koruyucu kullanın.
- Basınç ayarını aşmayınEmniyet valfini silindirin çalışma basıncına göre ayarlayın.
- Erken müdahaleMil keçesinde yağlanma başladığında keçe değişimini geciktirmeyin.
Seri Üretim ve Özel Üretim Farkı
Seri üretimde aynı çizimdeki silindir partiler halinde, sabit test prosedürüyle üretilir; parçalar tekrarlı olduğu için robotlu hücreler ve CNC programları verimli kullanılır. Makine üreticileri için bu, her partide aynı ölçü ve aynı performans demektir.
Özel üretimde ise çizim projeye göre hazırlanır: farklı strok, bağlantı, port konumu veya keçe. Süreç aynı adımlardan geçer, fakat başında mühendislik ve çizim onayı vardır. Ayrıntılar için özel ölçü hidrolik silindir imalatı sayfamıza, hazır seriler için hidrolik silindirler kataloğumuza bakabilirsiniz.
Hidrolik Piston Üretimi – Sıkça Sorulan Sorular
Hidrolik piston nasıl yapılır?
Önce kuvvet ve ölçüler hesaplanıp çizim hazırlanır. Honlanmış boru ve krom kaplı mil boyuna kesilir; kapak, piston ve burç CNC tezgahlarda işlenir, gerekiyorsa gövdeye kaynak yapılır. Keçeler temiz ortamda takılır, silindir monte edilir, test basıncında sızdırmazlık kontrolünden geçirilir ve boyanır.
Hidrolik piston hangi malzemeden yapılır?
Gövdede iç yüzeyi honlanmış St52 (E355) dikişsiz çelik boru, milde sert krom kaplı Ck45 (C45) çelik kullanılır. Piston ve kapaklar çelik veya dökümden, keçeler çalışma koşuluna göre poliüretan, NBR veya yüksek sıcaklık malzemelerinden seçilir.
Hidrolik piston kendi imkanlarımla yapılabilir mi?
Önerilmez. Hidrolik silindir yüzlerce bar basınç altında çalışır; boru et kalınlığı, kaynak kalitesi, mil yüzeyi ve keçe yuvası toleransları hatalı olursa sızıntı, mil burkulması veya patlama riski oluşur. Basınç testinden geçmemiş bir silindir kullanılmamalıdır.
Honlama neden yapılır?
Honlama, boru iç yüzeyini hassas çap toleransına ve çok düşük pürüzlülüğe getirir. Keçenin düzgün sızdırmazlık yapması ve uzun ömürlü olması için bu yüzey kalitesi şarttır.
Mil neden krom kaplanır?
Sert krom kaplama milin yüzeyini aşınmaya ve korozyona karşı korur, keçe ile temasta düşük sürtünme sağlar. Fenitsa standart serilerinde krom kalınlığı en az 20 µm, mil toleransı f7’dir.
Basınç testi nasıl yapılır?
Silindir test ünitesine bağlanır, birkaç kez tam strok çalıştırılır ve çalışma basıncının üzerindeki test basıncında (160 bar seri için 240 bar) belirli süre bekletilerek iç ve dış kaçak kontrol edilir.
Hidrolik Silindir Üretimi İçin Teklif Alın
Çap, mil, strok, basınç ve bağlantı bilgilerinizi veya teknik resminizi paylaşın; standart seri ya da özel imalat için teklif hazırlayalım.