

 Türkçe
 English
 Español
 العربية
Как производят гидроцилиндры: этапы изготовления
Гидроцилиндр проходит девять этапов: расчёт, выбор материалов, хонингование гильзы, обработка и хромирование штока, изготовление крышек и поршня, сварка, сборка уплотнений, испытание давлением и окраска. От каждого этапа зависит, как долго цилиндр будет держать давление без утечек.
Ниже — путь цилиндра Fenitsa по заводу: литьё, ЧПУ-обработка, роботизированные операции, окраска, сборка и контроль качества выполняются на собственном производстве.
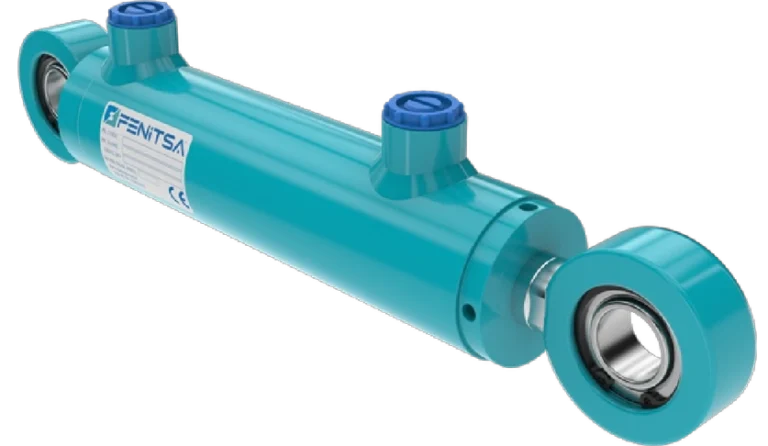
Девять этапов производства
- Расчёт — диаметр поршня, штока и ход определяются по нагрузке, давлению и устойчивости штока.
- Материалы — хонингованная труба St52BK+S, шток из стали Ck45, уплотнения NBR или Viton.
- Гильза — труба режется в размер, внутренняя поверхность хонингуется под поршневое уплотнение.
- Шток — точение, шлифование в допуск f7 и твёрдое хромирование (≥ 20 мкм).
- Крышки, поршень, втулки — обработка на токарных и обрабатывающих центрах с ЧПУ.
- Сварка — днище и штуцеры у сварных исполнений; серия FDH собирается на фланцевых крышках.
- Сборка уплотнений — поршневые, штоковые, грязесъёмники и кольца в чистой зоне.
- Испытание — каждый цилиндр проверяется на внутренние и внешние утечки; для FDH испытательное давление 240 бар при рабочем 160 бар.
- Окраска и консервация — грунт, покрытие, заглушки портов, защита штока.
Ключевые параметры
| Параметр | Значение |
|---|---|
| Гильза | Хонингованная труба St52BK+S |
| Шток | Ck45, твёрдый хром ≥ 20 мкм, f7 |
| Рабочее / испытательное давление | 160 / 240 бар (опция 250 бар) |
| Диаметры поршня | Ø40–Ø200 мм |
| Макс. ход | 5 000 мм |
| Температура | −20…+80 °C (спецуплотнения −30…+200 °C) |
Пример: гидроцилиндр на 10 тонн
Требуемый диаметр D = √(4F / πp). Для 10 т при 160 бар минимум Ø88,3 мм, поэтому берётся ближайший каталожный Ø100 мм — он развивает 12,8 т. Затем шток Ø56 или Ø70 мм проверяется на продольный изгиб по ходу. Таблицы — на странице гидроцилиндр 10 тонн.
Типичные ошибки изготовления
- Нехонингованная гильза — поршневое уплотнение изнашивается за недели.
- Тонкий хром или нешлифованный шток — коррозия и течь по штоку.
- Нет проверки на продольный изгиб при большом ходе — шток гнётся при первой полной нагрузке.
- Нет испытания давлением — внутренняя утечка проявится уже на машине.
Частые вопросы
Из чего делают гидроцилиндры?
Гильза — хонингованная труба St52BK+S, шток — сталь Ck45 с твёрдым хромом не менее 20 мкм, уплотнения — NBR или Viton для повышенных температур.
Зачем хонинговать гильзу?
Хонингование даёт точность и чистоту поверхности, нужные поршневому уплотнению. Шероховатая гильза режет уплотнение и вызывает внутреннюю утечку.
Зачем хромировать шток?
Твёрдый хром защищает шток от коррозии и износа и создаёт гладкую поверхность для штокового уплотнения.
Как испытывают гидроцилиндр?
Цилиндр нагружается давлением на стенде и проверяется на внутренние и внешние утечки; для серии FDH — 240 бар.
Отправьте параметры цилиндра
Диаметр поршня и штока, ход, рабочее давление, крепления и количество — или чертёж либо фото цилиндра на замену. Инженеры Fenitsa подготовят техническое и коммерческое предложение.
Смотрите также
Гидроцилиндры
Все серии
Серия FDH
Ø40–Ø200
Уплотнения гидроцилиндра
Виды и проверка утечек
Расчёт гидроцилиндра
Диаметр, давление, усилие